-
メール
75701877@qq.com
-
電話
17716509856
-
住所
河北省滄州河間市
Hejian Hongya Sealing Materials Co., Ltd
ポリテトラフルオロエチレンシールリングのシール性能に関する研究
日付:2022-06-18読み:1
ポリテトラフルオロエチレンシールリングのシール性能に関する研究
実験的に研究したポリテトラフルオロエチレンシールリングの圧縮量、漏れ検出時間などの要素がシール性能に与える影響、数値シミュレーション方法を用いて、ポリテトラフルオロエチレンシールリングにおけるヘリウムガスの浸透過程及びシールリングのサイズがこの過程に与える影響を研究した、ヘリウム含有透過率が高い材料容器の漏れ検出問題を分析し検討した。研究結果によると、試験中の容器の漏れ検出により測定された漏れ率は主にポリテトラフルオロエチレンシールリングのヘリウムガスへの浸透により発生し、ヘリウムを漏れ検出まで充てんする時間が長すぎてヘリウムの浸透漏れ率が大きくなり、容器の漏れ率が設計指標を満たすことができなくなった、ヘリウム充填から漏れ検出値の読み取りまでの時間を短縮し、ヘリウムガスがシールリングを通過する前に漏れを検出することで界面、漏れ穴の漏れによる漏れ率を得ることができ、シールリングの浸透方向の厚さを大きくすることでこの時間を大幅に増加することができる。
ポリテトラフルオロエチレン(PTFE)材料は優れた耐食性、耐候性、化学安定性を持ち、しかも付着、無毒、汚染がなく、「プラスチックzhi王」と呼ばれ、国防、航空宇宙、医学、石油化学、電子、機械など多くの分野の密封装置に広く応用されている比較的に良い密封材料である。また、PTFE材料は耐照射性、トリチウム相溶性及びトリチウムに対する低透過性にも優れているため、トリチウム含有系のシールにも広く応用されている。
あるトリチウム含有部品の包装容器にPTFE材料をシールリングとして採用し、生産過程でマクロサブシールは包装容器の全体的なヘリウム漏れ率が要求を満たしていないことを発見した。この問題が発生した原因を分析するために、シールリングのシール性能試験を展開し、PTFEシールリングの圧縮量、漏れ検出時間などの要素がシール性能に与える影響を研究し、そして数値シミュレーション方法を用いてPTFEシールリングにおけるヘリウムガスの浸透過程及びシールリングの寸法がこの過程に与える影響を研究し、ヘリウム透過率の大きいシール材料を含むヘリウム漏れ検出問題を検討した。
1、試験過程
1.1、試験容器
図1に示すような模擬容器を設計してシールリングのシール性能を試験する。模擬容器のフランジ密封構造及び容積は製品包装容器*と同じであり、他の要素の干渉をできるだけ減らすために、模擬容器上蓋は非溶接全金属構造であり、容器と外部の気路接続は金属マット密封を採用し、バルブは全金属2通手動バルブである。ヘリウム漏れ検出により、この模擬容器の標準漏れ率(シールリングを含まない)は1×10未満であることが明らかになった-10Pa·m3/s,容器自体の漏洩問題を排除した。
1.2、PTFEシールリング
PTFEシールリングは3種類の外注PTFE棒材から加工され、A、B、Cで表され、その寸法はいずれも外径Φ178 mm、内径Φ170 mm、厚さ3 mmである。
1.3、漏れ検査
シミュレーション容器の上下フランジの隙間変化を測定することによりPTFEシールリングの圧縮量を確定し、シミュレーション容器が組み立てられた後、その内部が真空引きされた後、0.05 MPaのヘリウムガスを充填し、その後シミュレーション容器を漏れ検出容器に入れ、圧力真空室法を用いてシミュレーション容器に対して全体の漏れ率検査を行い、具体的な試験方法、手順と条件はすべて国軍標準GJB/Z 221-2005「軍用シール部品の漏れ検出方法実施ガイドライン」に従う。漏れ検出器は米国ワリアンPR 02型ヘリウム質量分析漏れ検出器であり、漏れ検出にはスイスアンヴィCL 004標準漏れ孔を用いて標定した。
2、試験結果及び分析
2.1、試験結果
2.1.1、シールリングの漏れ率及び圧縮量が漏れ率に与える影響
3種類のシールリングに対して異なる圧縮量での漏れ率試験を行い、圧縮量は0.6 mmから1.15 mmであり、そのヘリウム充填4 h以上の安定ヘリウム漏れ率値は表1に示す通りである。このうち、材料Cシールリングの0.7 mm圧縮量における漏れ率値について繰り返し試験を行い、4回の漏れ率値は3.1×10であった-7, 3.2 ×10⁻⁷, 3.3 ×10⁻⁷, 3.6 ×10⁻⁷Pa·m3/s,反復性は比較的良好であるため、他の検査では反復性試験は行われていない。試験の結果、3種類のPTFEシールリングのシール性能に一定の差がある(範囲は1.4×10-7~ 6.1 × 10⁻⁷Pa·m3/s) ,しかし、どちらも10に近い-7Pa·m3/sスケール、同時に、圧縮量を高めることでシール性能を高めることができるが、向上の幅は小さい。
シールリングAを用いて漏れ検出時間が漏れ検出値に与える影響を研究し、試験容器はシールリング圧縮量0.6 mmに従って組み立て、容器内にヘリウムを充填した後、直ちに漏れ検出容器に置いて漏れ検出を行い、漏れ検出値を記録し、漏れ検出時間に対する漏れ検出値の変化曲線を図2に示す。初期の容器の低漏れ率は1.5×10に達することが分かる-9Pa·m3/s,漏れ検出時間の延長に伴い、漏れ率値は急速に上昇し、約30 min後の漏れ率値の上昇傾向は緩やかで、60 minの漏れ率値は2.7×10に達した-7Pa·m3/s,17 h経過後、漏れ率値は4.8×10に安定した-7Pa·m3/s,図中1×10-7Pa·m3/s漏れ率値に現れる変曲点は、漏れ検出器の漏れ検出モードの切り替えによるものである。
同じシールリングを交換し、試験容器はシールリング圧縮量0.8 mmに従って組み立て、ヘリウムを充填した後、約30分間仮置きしてから検査漏れを開始し、検査漏れ値の検査漏れ時間による変化曲線は図2に示す通りである。2種類の圧縮量におけるシールリングの漏れ率値の変化規則は似ているが、圧縮量が0.8 mmの場合、初期の漏れ率は顕著に増加した(4.3×10に達した-8Pa·m3/s) ,これはヘリウム充填後すぐに漏れが検出されず、約30分間放置されたことによるものかもしれない。
2.2、試験結果の分析
以上の試験結果により、PTFEシールリングの漏れ率値は漏れ検出時間の延長に伴い増加し、長い時間が経過した後にのみ安定値に到達し、異なるPTFEシールリングの安定漏れ率値には一定の差があり、適量のシールリングの圧縮量を増加すると小幅にそのシール性能を向上させることができる。
以上の結果から、模擬容器の漏れ検出で測定された漏れ率は主にヘリウムガスがPTFEシールリングを透過して発生したものであると初歩的に判断することができる。
3、PTFEシールリングのシール性能の計算分析
3.1、PTFEシールリング定常状態ヘリウム漏れ率計算分析
以上の予備分析により、模擬容器の漏れ検出で測定された漏れ率は主にヘリウムガスがPTFEシールリングを透過して発生したことが明らかになった。徐懋ら[6]の研究によると、PTFE材料における水素、ヘリウムガスなどのガスの通気過程は本質的に材料におけるガスの浸透拡散過程である。透過拡散機構の下で、PTFE平パッドパッキンの定常状態ヘリウム透過漏れ率QPは以下の式により計算することができる
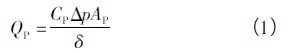
式中、CPはPTFE材料中のヘリウムガスの浸透係数である、m2/s、Δpはシールリング両側のヘリウム分圧差、Pa、APはシールリングマット中のヘリウム浸透方向の面積、m2;δはシールリング中のヘリウムガス浸透方向の厚み、m。
本文で研究したPTFEシールリングについて、圧縮量が0.6から1.15 mmに増加すると、シールリングマット中のヘリウム浸透方向の面積は23%減少し、シールリング中のヘリウム浸透方向の厚さは30%増加し、式(1)から分かるように、マクロサブシールに対応する浸透漏れ率は41%減少し、これは試験結果と比較的に一致し、シールリングの圧縮量を増加することによって漏れ率を低下させ、幅は比較的に限られている。
3.2、PTFEシールリングのヘリウム漏れ率の時間変化分析
固体中の気体の浸透拡散規則を記述するフェナントリック第2拡散法則を用いて、PTFEシールリングを通過する漏れ気体ヘリウムの浸透量の時間変化挙動を計算することができる。シールリングのサイズ(シールリングが0.6 mm圧縮され、その幅が4から5 mmに変化することを考慮)に応じて、PTFE材料中のヘリウムガスの浸透係数(8.5×10⁻¹¹米2/s考慮)及びマクロサブシールリング両端のヘリウムガス分圧を用いて、Fluentソフトウェアを用いて容器のヘリウム漏れ率の時間的変化曲線を計算し、図3(a)に示すようにした。計算曲線から見ると、ヘリウム充填の10分以上の間、ヘリウムガスはシールリングの外側に浸透していないため、漏れ率は非常に小さい(1×10未満) -10Pa·m3/s) ,その後急速に上昇し、約15 minで1×10に達した-9Pa·m3/s、30 min後の上昇速度は明らかに減速し、40 min時漏れ率は約1×10である -7Pa·m3s
実際の漏れ検出には、ヘリウムを充填した後、被検容器を漏れ検出容器に入れ、漏れ検出器に接続し、その後、漏れ検出容器を真空引きし、一定のレベルまで真空引きした後、漏れ検出器は小さい漏れ率値を検出することができ、これらの操作には一定の時間が必要である。このために図3(a)中の時間を約15 min差し引いて試験結果(図2中の圧縮量0.6 mmの曲線)と比較してみると(図3(b)))、両者のデータの比較は一致していることがわかる。この計算シミュレーション結果は、シミュレーション容器の漏れ率値が漏れ検出時間の延長に伴い増加し、長い時間が経過した後に安定値に達する現象が浸透拡散特性によって決定されることを示している。
3.3、PTFEシールリングの厚さとヘリウム漏れ率変化の関係分析
フェナントリック拡散の第2法則によると、浸透拡散方向の厚さは浸透拡散の動的過程に非常に大きな影響を与える。そのため、数値シミュレーション方法を用いて漏れ検出時間及び漏れ率に対するシールリングの厚みの影響を研究し、依然として上述のシールリングの基本構造寸法を採用したが、シールリングの幅(即ち浸透方向の厚み)マクロサブシールはそれぞれ2.5、5、7である.5と10 mm、4つの構造シールリングの浸透漏れ率の時間的変化曲線を図4に示す。シールリングの浸透方向の厚さを2.5、5から7.5、10 mmに増加すると、ヘリウムが漏れ検出器に浸透する漏れ検出率(真空引き時間、真空度などを考慮して、1×10⁻⁹Pa·m3/s考慮)の時間は4 minから16、38、71 minに大幅に増加した。上記の数値シミュレーション結果は、拡散の第2法則から説明することができる。シールリング内部のヘリウムガスの外部拡散過程は、x=0、c=c 0、x = ∞,c=0,拡散方程式の解は
式中、erf()は誤差関数である、cはある瞬間、ある位置のシールリング内のヘリウムガス含有量である、c 0はシールリングの高圧端のヘリウム含有量である、Dは拡散係数、すなわちPTFE中のヘリウムガスの拡散係数、m2/s ; tは拡散時間、s。
上記方程式の解によると、拡散が同一濃度に達した場合、異なる条件のx/(2 Dt)は等しくなければならない、すなわち拡散層の深さは拡散時間の2乗に比例し、マクロサブシールはそのため拡散深さが1倍増加すると、拡散が同一濃度に達するのに必要な時間は元の4倍に増加し、上記数値シミュレーション結果はこの結論と比較的に一致する。上述の計算シミュレーションと分析の結果、シールリングの浸透方向の厚さを大きくすることはヘリウム浸透の時間を著しく増大させることができることを示した。
また、式(2)によれば、浸透拡散が同一濃度に達した場合、浸透拡散に必要な時間は拡散係数に反比例し、シールリング材中のヘリウムの拡散係数Dが小さいと、ヘリウム浸透が漏れ検出器の漏れ検出可能率に達する時間が長く、上記試験に現れた問題は一般的な漏れ検出過程では発生しにくい。
4、ヘリウム透過率の高い材料を含む容器の漏れ検出問題の検討
以上の試験結果及び計算シミュレーション結果に基づいて、PTFE材料をシールリングの密封容器として採用したが、ヘリウムガスのPTFE材料に対する浸透係数が大きく、他の非金属密封材料の数十倍以上であるため、そのヘリウム漏れ率は漏れ検出時間の延長に伴って顕著に増大した。安定した漏れ検出値を読み取ることができない一方、ヘリウム漏れ率値が大きく、設計要件を満たすことができない。このような問題は、ヘリウム拡散係数が大きい非金属密封材を含む他の容器の漏れ検出にも存在し、このような容器をどのように密封性能の漏れ検出するかは普遍的な問題である。
一般的な漏れ検出の目的は、密封容器の加工品質、組立品質が要求を満たしているかどうかを検出することであり、すなわちこれらの問題による界面、漏れ穴の漏れ問題を検出すべきである。マクロサブシールが安定ヘリウム漏れ率を検出値とすると、容器の他のシールリングに問題がない場合に実際に検出される漏れ率は非金属シール材中のヘリウムガスの浸透率であり、多くの場合、ヘリウム浸透による漏れ率はヘリウム漏れによる漏れ率より明らかに大きく、これにより漏れ要因が浸透によって隠され、漏れ検出の目的を達成できない。本研究における容器の漏れ率が要求を満たしていない理由は、ヘリウムを検査漏れに充てんするまでの時間が長すぎることにより、ヘリウム浸透量が大きく容器自体の漏れ状況を覆い隠しているからである。そのため、漏れ検出器の反応時間が十分である場合には、できるだけ漏れ検出値を読み取るまでのヘリウム充填時間を短縮し、ヘリウムガスがシールリングを通過する前に漏れ検出値を得て、測定した結果は基本的に界面、漏れ孔漏れを反映することができる。
しかし、ヘリウムガスがシールリングを通過するまでの時間はシールリングの浸透方向の厚みと非常に密接な関係があり、3.3節のシミュレーションと分析の結果、シールリングの浸透方向の厚さが小さすぎると、ヘリウムガスの浸透の影響は短い時間で発生し(例えば、3.3節のシールリングの厚さが2.5 mmの結果)、界面の漏洩を測定することができず、検出結果は実際の漏洩に反応できない。設計時にシールリングの幅(つまり浸透方向の厚さ)を増加させると、シールリング内のヘリウムが漏れ検出器に浸透して漏れを検出できる時間が大幅に増加し、漏れを検出するのに十分な時間がかかり、それによって比較的正確な漏れ率を得ることができる。
5、結論
(1)試験中に容器の漏れ検出により測定された漏れ率は主にPTFEシールリングのヘリウムガスに対する浸透拡散により発生したものであり、異なるPTFEシールリングの浸透漏れ率は一定の差があるが、いずれも10-7Pa·m3/sスケール、PTFEシールリングの圧縮量を増加させると、ヘリウム漏れ率の値を大幅に減少させることができる。
(2)試験中の容器の漏れ率値は、漏れ検出時間が長くなるにつれて増加し、長い時間が経過した後に安定値に達し、この現象はシールリング材料内におけるヘリウムガスの浸透拡散特性によって決定される。
(3)PTFE材料中のヘリウムの浸透係数が比較的に大きいため、シールリングを通過する時間が短く、シールリング中のヘリウム浸透はシール面漏洩の検出を妨害しやすい。漏れによる漏れ率を得るには、できるだけ漏れ検出値を読み取るまでのヘリウム充填時間を短縮し、ヘリウムガスがシールリングを通過する前に漏れ検出値を得るべきである。本研究における容器の漏れ率が要求を満たしていない理由は、ヘリウムを検査漏れに充てんするまでの時間が長すぎることにより、ヘリウム浸透量が大きく容器自体の漏れ状況を覆い隠しているからである。
(4)シールリングの浸透方向の厚さはヘリウムが漏れ検出器の漏れ検出可能率に浸透する時間に顕著な影響を与え、小さすぎる厚さは界面の漏れを検出できなくなる、厚さを大きくして、比較的に十分な時間で漏れを検査することができて、それによって比較的に正確な界面、漏れ穴の漏れ率を得ることができます;
(5)上記の現象は、ヘリウム浸透係数の大きい非金属シール材(フッ素ゴムシールリングなど)を含む他の容器の漏れ検出にも発見されており、上記の結論は同様に適用される。
前の記事:建築防水通気膜の水蒸気浸透測定方法