-
メール
980227448@qq.com
-
電話
15307180902
-
住所
武漢市洪山区ローガ山路附7号ローガ山大厦本館A棟20階2003室
製品分類
Wuhan Baishi Automation Equipment Co., Ltd
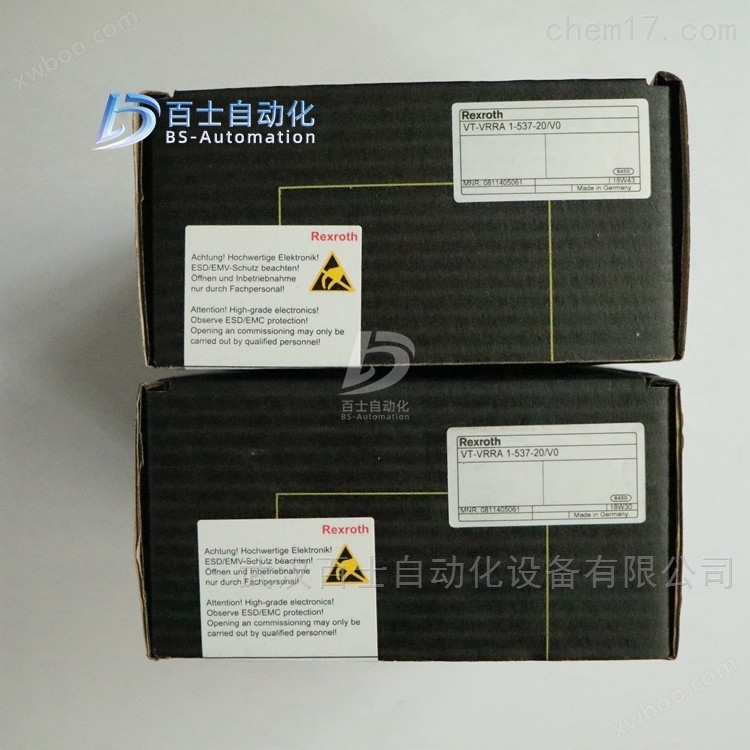

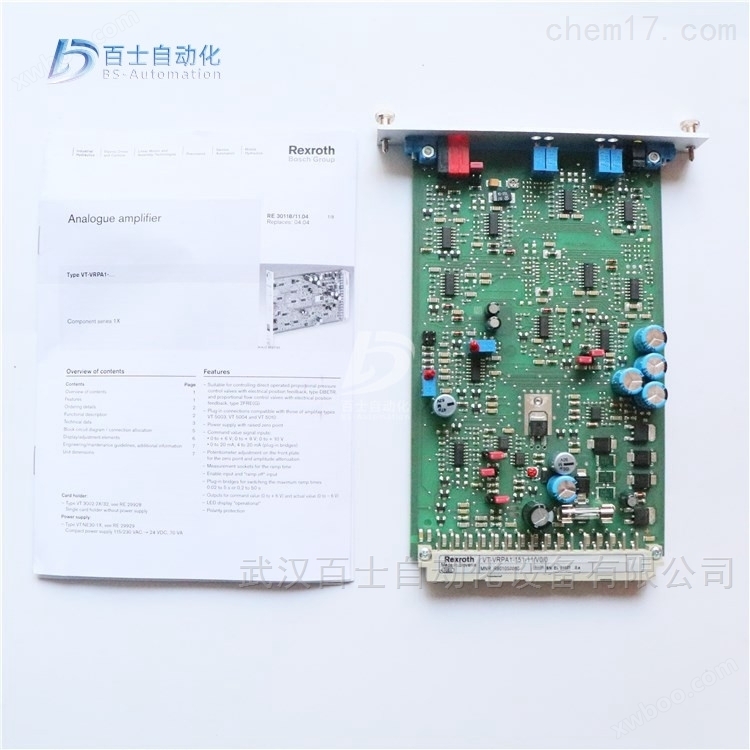
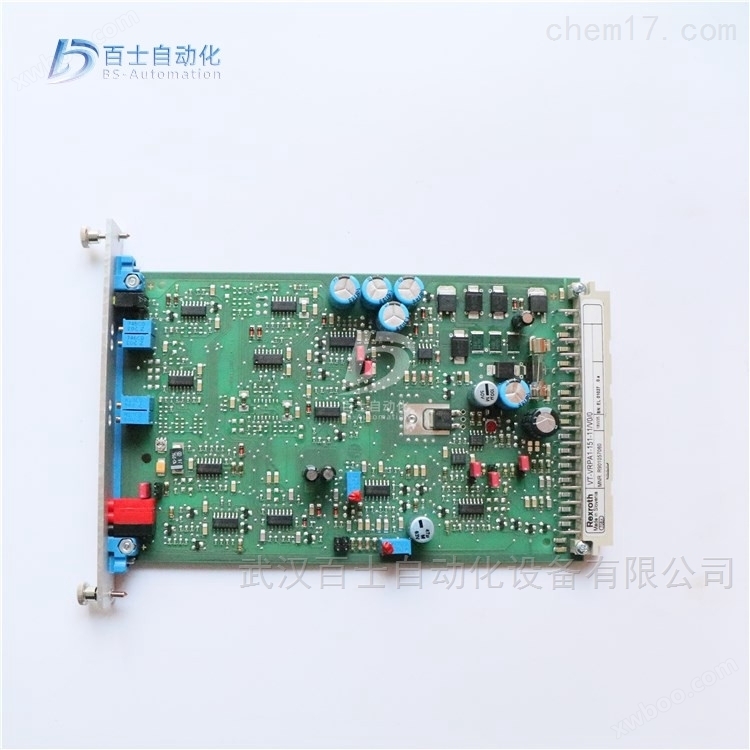

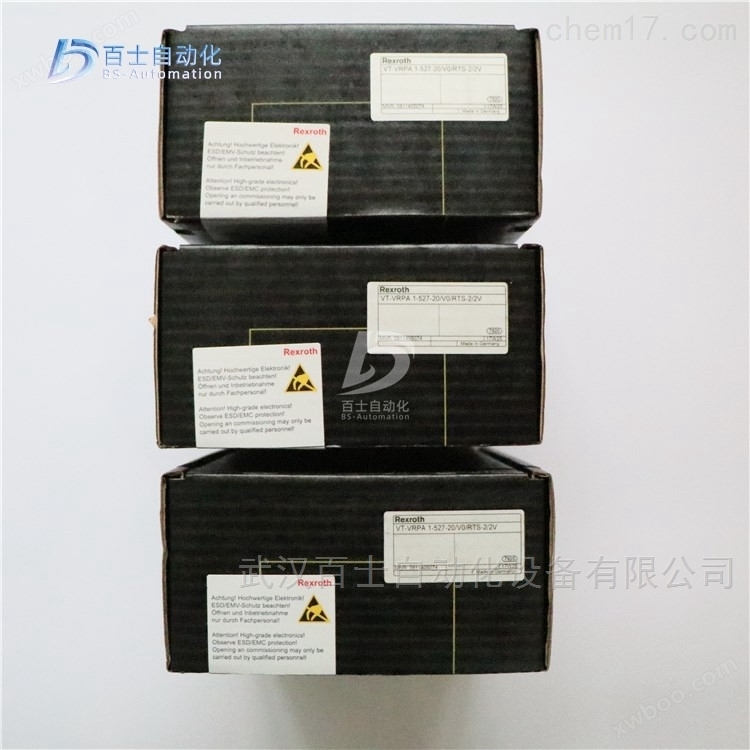
アナログ回路増幅版VT-VRPA 2-1-1 X/V 0/T 1
ネゴシエーション可能更新01/22
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
アナログ回路増幅版VT-VRPA 2-1-1 X/V 0/T 1、力士楽増幅版、REXROTH比例弁増幅版、力士楽比例弁アナログ回路増幅版、REXROTH増幅器
製品詳細
アナログ回路増幅版VT-VRPA 2-1-1 X/V 0/T 1、力士楽増幅版、REXROTH比例弁増幅版、力士楽比例弁アナログ回路増幅版、REXROTH増幅器、武漢百士自動化設備有限公司の主な販売製品、元工場の原装、高模倣品を拒否し、顧客が買った安心、用の安心。*、常用製品の現物供給、新旧顧客の引き合い購入を歓迎します!


増幅器は簡単な増幅原理を採用したり、送信側の信号を増幅したり、受信側が減衰した信号を増幅したりします。受信側で増幅する方法は、内部信号間のクロストークを含む送信中の干渉を一緒に増幅するため、出てくると捨てられます。送信側増幅を採用した装置は、特製VGAビデオケーブルを伝送媒体として採用した後、コンピュータのVGAビデオ信号を数十メートル伝送することができる。
比例電磁石はスプリング力と液動力を克服するために、十分な電流を持たなければならない。異なるメーカーの比例電磁石は、大変位に必要な電流値は通常600-3000 mAであるが、工業制御標準信号は通常0-5 v/0-10 v/-5-+5 v/-10-+10 vの電圧信号または0-20 mA/4-20 mA電流信号であり、制御信号帯の負荷能力は弱く、比例電磁石を推進するのに十分ではない。比例弁増幅器は信号整合の役割を果たし、微弱な制御信号を受信し、比例電磁石に必要な電流を出力すると同時に、比例弁増幅器はデッドゾーン調整/利得調整/ランプ時間/フラッタ調整など、さまざまな必要な一環を加えている。つまり、比例弁増幅器は信号整合器である。
電気液比例弁は比例制御技術を採用し、スイッチング型油圧弁と電気液サーボ弁の間に介在する-種類の油圧素子であり、工業生産の中で広く応用されており、入力された電気信号はアナログ式とデジタル式の2種類があり、位置(回転角)、速度(回転速度)、加速度(角加速度)、圧力(差圧)、力(モーメント)などのパラメータの制御に用いることができる。電気液体比例弁などの要素は以下の3種類の制御回路とシステムを構成することができる
(1)電気液比例圧力制御回路とシステム。例えば、帯鋼熱連圧延機巻取機の油圧補助システムに用いられる電気液比例圧力制御回路、板帯圧延機のニップ制御に用いられる油圧押上システムの電気液比例圧力制御回路、帯材巻取装置の定張力に用いられる閉ループ電気液比例圧力制御回路、
(2)電気液体比例流量制御回路とシステム。例えば、帯鋼熱連圧延機の精圧延機平衡油圧システムに用いられる電気液比例圧力制御回路、工作機械の微送に用いられる電気液比例制御回路、スピンプレス折板機の同期に用いられる電気液比例制御回路、エレベーターに用いられる電気液比例制御回路、
(3)電気液比例多パラメータ制御回路とシステム。例えば:帯鋼熱連圧延機の精密圧延交換ロール油圧システムのための電気液比例圧力制御回路、油圧シリンダの垂直配置のためにwI型弁体の比例制御回路を採用し、熱圧延鋼巻ステッピングチェーン輸送機の速度、加減速度制御回路のために使用する。
電気液比例弁は弁内比例電磁石入力電圧信号が相応の動作を発生し、作動弁弁弁体を変位させ、弁口寸法が変化し、それによって入力電圧に比例する圧力、流量出力素子を完成する。弁体変位は、機械的、油圧的、または電気的な形でフィードバックすることもできる。電気液比例弁は形式種類が多様で、電気及びコンピュータを組み合わせて使用しやすく、各種電気液システムを制御し、制御精度が高く、取り付け使用が柔軟で、汚染防止能力が強いなどの多方面の利点があり、応用分野は日増しに広くなっている。近年、プラグイン式比例弁と比例多重弁の研究開発生産は工事機械の使用特徴を十分に考慮し、先導制御、負荷センシングと圧力補償などの機能を有する。それは移動式油圧機械全体の技術レベルの向上に重要な意義を持っている。特に、電気制御先導操作、無線遠隔制御、有線遠隔制御操作などの面でその良好な応用見通しを示した。
アナログ回路増幅版VT-VRPA 2-1-1 X/V 0/T 1、力士楽増幅版、REXROTH比例弁増幅版、力士楽比例弁アナログ回路増幅版、REXROTH増幅器
力士楽REXROTHアナログ回路増幅版、ヨーロッパ版制式
0811405095 VT-VRPA1-527-10/V0
0811405096 VT-VRPA1-527-10/V0/PV
0811405098 VT-VRPA1-527-10/V0/QV
0811405097 VT-VRPA1-537-10/V0/PV
0811405099 VT-VRPA1-537-10/V0/QV
0811405101 VT-VRPA1-527-10/V0/PV-RTP
0811405103 VT-VRPA1-527-10/V0/QV-RTP
0811405100 VT-VRPA1-527-10/V0/RTP
0811405102 VT-VRPA1-537-10/V0/PV-RTP
0811405104 VT-VRPA1-537-10/V0/QV-RTP
08145074ボルト、電圧はvrppa 1-527-20/V 0/RT、電圧は2/2 V
R978022097 VT-VRPA1-100-1X/SO43A-466B
R901009038 VT-VRPA1-100-1X/V0/0
R901057058 VT-VRPA1-150-1X/V0/0
R901057060 VT-VRPA1-151-1X/V0/0
R901057060 VT-VRPA1-151-11/V0/0
R901057060 VT-VRPA1-151-12/V0/0
R900952202 VT-VRPA1-50-1X/
R900619297 VT-VRPA1-50-1X/001 フェダーライスト 32ポリグ F
R978911504 VT-VRPA1-50-1X/SO43A-472B
R900952204 VT-VRPA1-51-1X/
R979810986 VT-VRPA1-51-1X/SO41-7519
R978031853 VT-VRPA1-51-1X/SO43A-1828
R900952205 VT-VRPA1-52-1X/
R900979887 VT-VRPA2-1-1X/V0/T1
R900979887 VT-VRPA2-1-11/V0/T1
R900979885 VT-VRPA2-1-1X/V0/T5
R900979889 VT-VRPA2-2-1X/V0/T1
R900979888 VT-VRPA2-2-1X/V0/T5
R900067617 VT-VRM1-1-1X/
現在の鉄筋切断機には主に2つの形式があり、1つは機械式切断機であり、1つは油圧式切断機である
機械式切断機は主にカムの運動を利用して鉄筋を切断し、油圧式切断機は主に油圧システムを利用して機械に動力を提供して動作する。この2種類の切断機は比較的に、油圧式切断機の優位性は比較的に明らかで、性能が安定し、騒音が小さく、これらの優位性は油圧切断機の広範な応用創造力に有利な条件を与えた。現在の発展傾向を見ると、油圧切断機は過去のいくつかの欠点を克服し、剪断率、速度、誤差などの性能が大幅に向上した。本設計は切断機の油圧システムポンプステーションを設計し、システムは電磁切換弁、重畳式減圧弁圧力センサなどの措置を採用し、この油圧システムの運行を安定させ、エネルギー消費が小さく、安全信頼性が高い。
油圧技術には多くの利点があるため、一般的な伝動から精密制御まで、広く応用されている。機械工業の中で、現在の工作機械の伝動システムの85%は油圧伝動と制御を採用して、例えば研磨、フライス、削り、引っ張り、及び組み合わせ旋盤など、建設機械では、掘削機、タイヤローダー、自動車スターター、クローラブルドーザー、自走式ショベル、平地機、圧路機などの油圧伝動が一般的に採用されている。農業機械では、現在コンバイン、トラクター、工具懸架システムに使用されている。自動車工業では、油圧ブレーキ、油圧ダンプ、消防用雲梯などが広く応用されている。冶金工業において、例えば電気炉制御システム、圧延機の制御システム、手炉装填、転炉制御、高炉制御など、射出成形機、ゴム加硫機、製紙機、印刷機、紡績機械などの軽紡績工業、船舶工業では、例えば全油圧掘削船、引き揚げ船、採油プラットフォーム、翼船、エアクッション船及び船舶補機などがある。すべての工学分野、機械設備がある場合、油圧技術を採用することができ、使用分野と設備はますます広く、ますます多くなる
折り曲げ機は薄板を折り曲げることができる機械であり、その構造は主にブラケット、テーブルとクランププレートを含み、テーブルはブラケットの上に置かれ、テーブルは台座と押え板から構成され、台座はヒンジを通じてクランププレートに接続され、台座は台座ハウジング、コイルとカバープレートから構成され、コイルは台座ハウジングの凹陥内に置かれ、凹陥頂部はカバープレートで覆われている。使用時にワイヤからコイルに通電し、通電後にプラテンに引力を発生させ、プラテンとベースとの間の薄板の挟持を実現する。電磁力クランプを採用したため、プラテンは多種のワーク要求を作成することができ、しかも側壁のあるワークを加工することができ、操作上も非常に簡便である。
油圧折り曲げ機はホルダ、テーブル、クランププレートを含み、テーブルはホルダの上に設置され、テーブルはベースとプラテンから構成され、ベースはヒンジを介してクランププレートに接続され、ベースはベースケース、コイルとカバープレートから構成され、コイルはベースケースの凹みの中に設置され、凹みの頂部はカバープレートで覆われている。
使用時にワイヤからコイルに通電し、通電後にプラテンに引力を発生させ、プラテンとベースとの間の薄板の挟持を実現する。電磁力クランプを採用したため、押え板は多種のワーク要求を作成することができ、側壁のあるワークを加工することができる。ベンド加工機は、ベンド加工機の金型を交換することで、さまざまなワークのニーズに対応することができます。
ベンド加工機には手動ベンド加工機、油圧ベンド加工機、NCベンド加工機があります。手動折り曲げ機はまた機械手動折り曲げ機と電動手動折り曲げ機に分けられ、油圧折り曲げ機は同期方式によってまた分けられる:ねじり軸同期、機械液同期、電気液同期。油圧曲げ機は運動方式によって、上動式、下動式に分けることができる。

油圧伝動システムの構成
1、油圧動力原本
動力装置の機械的エネルギーを油圧エネルギーに変換する装置であり、その作用は油圧伝動システムに圧力油を提供することであり、油圧伝動システムの動力源である。例えば油圧ポンプ。
1.1油圧ポンプ
油圧ポンプは油圧システムの動力要素であり、その作用は原動機の機械エネルギーを液体の圧力エネルギーに変換することであり、油圧システム中のオイルポンプを指し、それは油圧システム全体に動力を提供する。油圧ポンプの構造形式は一般的に歯車ポンプ、ベーンポンプ、プランジャポンプがある。
1.2歯車ポンプ
ギアポンプとは、1つのハウジングに密封された2つ以上のギアによって、相互に噛合する過程で発生する作動空間容積の変化によって液体を輸送するポンプである。歯車ポンプの概念は簡単で、つまりその基本的な形式は2つのサイズの同じ歯車が1つの緊密に嵌合したハウジング内で互いに噛合して回転して、このハウジングの内部は“8”の字形に似て、2つの歯車は中に入って、歯車の外径と両側はハウジングと緊密に嵌合している。押出機からの材料は吸入口で2つの歯車の中間に入り、この空間に充満し、歯の回転に伴ってハウジングに沿って移動し、2つの歯が噛合している間に排出される。油詰まり現象の歯車ポンプは安定して動作し、歯車の噛合いの重合度は1より大きくなければならない。そこで、総2対の歯車が同時に噛合し、一部の油液が2対の歯車歯で囲まれた閉鎖容量の間に囲まれている。この閉鎖された容積は
歯車の回転は次第に小さくなり、その後も次第に大きくなる。閉鎖チャンバの容積の減少は、閉じ込められた油液を押し出して高い圧力を発生させ、隙間から押し出して油液が発熱し、機械部品に追加の負荷を与え、閉鎖チャンバの容積の増加はまた局所的な真空をもたらし、油液中に溶解したガスを分離させ、腹立ち穴現象を発生させる。これらはいずれも強い振動と騒音を発生させ、これが歯車ポンプの眠気現象である。
危害:径方向の不平衡力が大きい場合、軸を曲げ、歯先をハウジングに接触させ、同時に軸受の摩耗を加速させ、軸受の寿命を低下させることができる。
眠気油現象を解消する方法:通常、両側のカバープレートに荷重除去溝を開き、閉鎖室の容積を誠に小さい時に左の荷重除去溝を通じて圧油室と連通させ、容積が増大する時に右の荷重除去溝を通じて吸油室と連通させる。
1.3ベーンポンプ
ベーンポンプとは、インペラの回転によって動力機の機械的エネルギーを水エネルギー(ポテンシャルエネルギー、運動エネルギー、圧力エネルギー)の水力機械に変換するものである。
ベーンポンプロータが回転すると、ベーンは遠心力と圧油により、ステータ内面に先端部が密着する。このような2つのブレードとロータとステータ内面とで構成される作動容積は、まず小さいものから大きいものまで油を吸引した後に大きいものから小さいものまで油を排出し、ブレードが1周回転したときに2回の油吸引と油排出を完了する。
1.4プランジャポンプ
プランジャポンプはプランジャを用いてポンプシリンダ内を往復運動し、プランジャとポンプ壁との間に容積変化を形成させ、吸入と排出を繰り返す、液体を出し、圧力を高めるポンプ。
プランジャポンプは油圧システムの重要な装置である。シリンダブロック内でプランジャを往復運動させ、密封作動チャンバの容積を変化させて吸油、圧油を実現する。プランジャポンプは定格圧力が高く、構造がコンパクトで、効率が高く、流量調節が便利であるなどの利点があり、高圧、大流量、流量調節が必要な場合、例えば油圧機、建設機械、船舶に広く応用されている。