-
メール
980227448@qq.com
-
電話
15307180902
-
住所
武漢市洪山区ローガ山路附7号ローガ山大厦本館A棟20階2003室
製品分類
Wuhan Baishi Automation Equipment Co., Ltd
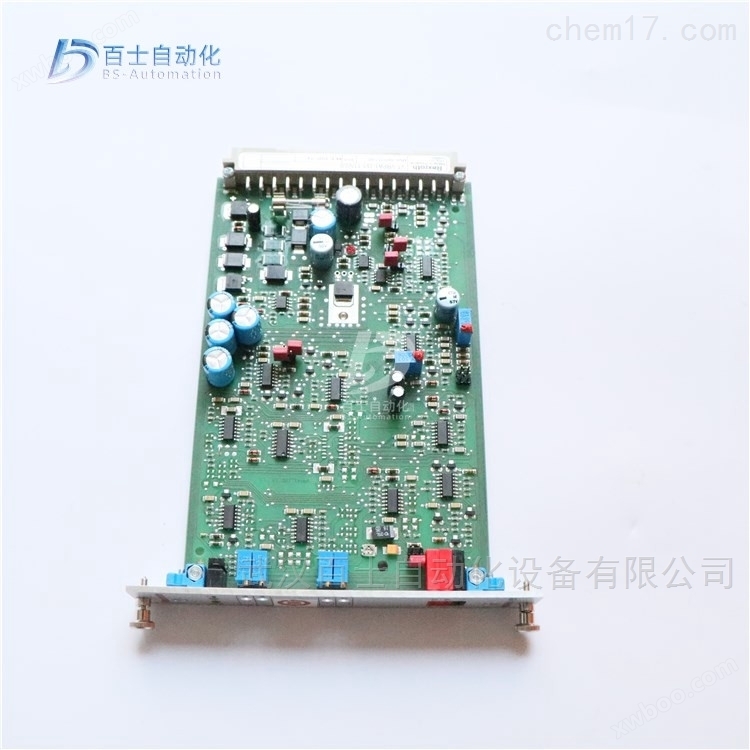
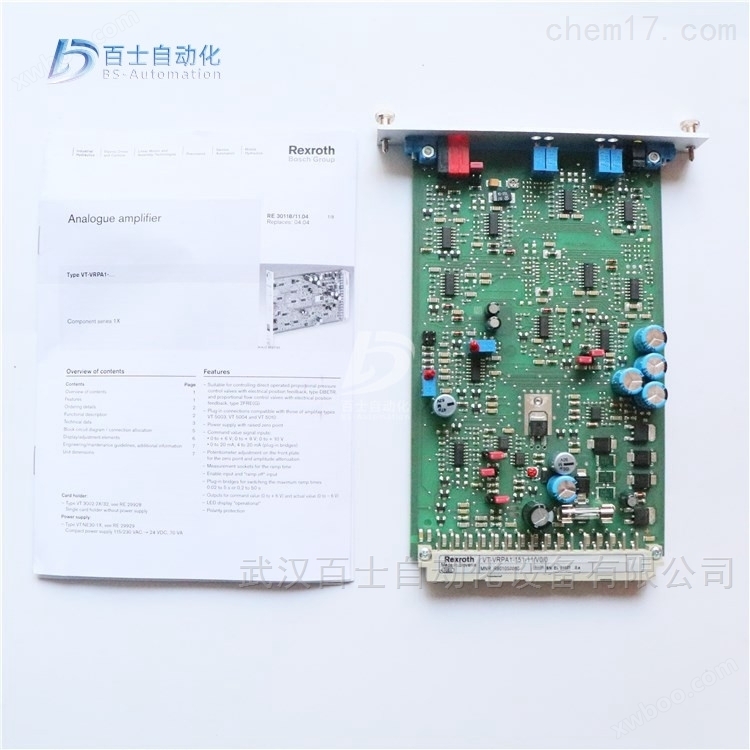
力士楽拡大版VT-MSA 2-1-1 X/V 0/0
ネゴシエーション可能更新01/22
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
力士楽増幅版VT-MSA 2-1-1 X/V 0/0、ドイツREXROTH増幅版、力士楽アナログ回路増幅版、REXROTH増幅版モジュール、力士楽比例リリーフ弁増幅版、REXROTH比例弁増幅版
製品詳細
力士楽拡大版VT-MSA 2-1-1 X/V 0/0、ドイツREXROTH増幅版、力士楽アナログ回路増幅版、REXROTH増幅版モジュール、力士楽比例リリーフバルブ増幅版、REXROTH比例バルブ増幅版、武漢百士自動化設備有限公司は主に製品を販売しており、元工場の原装、高偽物を拒否しており、顧客が買って安心して、安心して使用することができる。*、常用製品の現物供給、新旧顧客の引き合い購入を歓迎します!


電力増幅器:
入力信号を徐々に増大させ、弁体を移動させ始めたが、弁口カバー量が大きすぎるため、弁出口に流量出力はなく、弁口開度が約大開度の25%の場合にのみ、弁出口に流量出力がある。
入力信号が大入力信号の25%に達したり超えたりすると、バルブ出口から流量出力があり、その大きさはバルブの開度に依存します。
制御信号がない場合、過大なバルブ開口カバー量はリークを減少させるが、制御の観点から言えば、あまり大きなデッドスペースは望ましくない。
デッドスペースほしょう
しかし、電力増幅器上のデッドスペース補償ポテンショメータを調整することで、デッドスペースを小さくすることができる。
まず、入力信号の1%(0.1 V)をデッドゾーンとし、これを保持する。
ただし、入力信号がこの閾値を超えると、電力増幅器出力はその閾値をスキップして、弁体をデッドエッジに移動します。このとき、入力信号の0.1〜0.2 Vに対応する流量が発生し、その後、バルブポートは入力信号が増加するにつれて徐々に開く。しかし、入力信号が約7.5 Vの場合、バルブ開口部は大きくなる。実際には、弁体から停止まで移動し始め、デッドスペースも移動しています。
ゲイン調整
利得ポテンショメータを調整して電力増幅器利得を下げることで、この場合を補正することができる。利得が減少することは、一定の出力を生成するために高い入力信号が必要であることを意味する。入力信号が大きくなるとバルブ開度も大きくなるようにゲインを設定することができます。
デッドゾーン補償設定が低すぎると、弁体の移動開始時に大きなデッドゾーン区間が発生します。
しかし、デッドゾーン補償設定が高すぎると、入力信号が0.1 V〜0.2 Vの国値に達すると、弁体の移動がデッドゾーンを乗り越えることになり、比例弁は小流量を制御するのが難しいことを示している。
利得を低く設定しすぎると、入力信号が大きい場合、比例弁開度は大きくありません(注意:場合によっては、比例弁の大流量を制限するために、利得を1-少し低く設定することができます)
利得設定が高すぎると、入力信号が大きな値に達する前に、比例弁開口部が大きくなってしまいます。
3つ目の調整機能は、入力信号が変化したときの電力増幅器出力の変化の速度を決定するために使用される。これをスロープ調整とも呼ぶ。ランプ機能が選択されていない場合は、オフまたはガイド
入力信号を通過すると、入力信号または対応する出力信号が突然変化する。システム内の慣性負荷が突然起動停止すると、システム発振が起こります。しかし、ランプ機能を選択すると、電力増幅器の出力は、定速度変化(増加及び低下)。
一般に、スケールバルブ開口を大きくするために、大スロープ時間を5 sに設定することができる。
電力増幅器のフロントパネル上の監視ポイントは、設定プロセスを簡略化する。監視ポイントは、デッドゾーン、ゲイン、ランプ調整によって制約された入力信号である電力増幅器に入力される入力信号を示すために使用される。2番目の監視ポイントは、弁体の変位(フィードバック付き比率
バルブ)または無帰還比例バルブを用いて出力電流を指示する(定電圧に変換する)。
比例制御技術はスイッチング制御技術とサーボ制御技術の間の遷移技術であり、比例増幅器を用いて比例電磁石を制御し、比較例バルブの連続制御を実現し、それによって油圧システムの圧力、流量、方向の無段調整を実現する、しかし、比例方向弁で速度制御を行う場合、負荷が変化すると、実行要素の速度は負荷変化の影響を受ける(負荷が小さいときは速度が速く、負荷が大きいときは速度が遅い)、そこで、システム設計時には、比例弁ポートの差圧を一定に保ち、実行要素の速度を負荷変化の影響を受けないようにする圧力補償器が導入された。
ある製鉄所のステップビーム式加熱炉ではステップビームが油圧回路を昇降する。この回路では、比例方向弁と入口圧力補償が使用されています。ステップビームが下降すると過負荷があるため、シリンダロッドレスキャビティにバランスバルブを設置した。圧力補償器のばね調整後(ここでは一定値)、比例弁オリフィスの差圧Δpはほぼ一定値、すなわち比例方向弁給油口前後差圧Δpは一定値を維持する。オリフィス前後の差圧が一定である場合、オリフィスを通過する流量はオリフィスの開口面積にのみ比例する。比例方向弁の場合、給油オリフィスの開口面積は比例方向弁の入力電流信号と関係があり、負荷の変化とは関係がない。すなわち、昇降シリンダの給油流量Qは比例方向弁の入力電流信号にのみ関係し、負荷の変化には関係しない。
力士楽拡大版VT-MSA 2-1-1 X/V 0/0、ドイツREXROTH増幅版、力士楽アナログ回路増幅版、REXROTH増幅版モジュール、力士楽比例リリーフ弁増幅版、REXROTH比例弁増幅版
力士楽REXROTHアナログ回路増幅版モジュール、ヨーロッパ版制式
0811405126 VT-MSPA1-508-10/V0
0811405127 VT-MSPA1-525-10/V0
0811405106 VT-MSPA2-525-10/V0
R901439037 VT-MSPA2-2X/A5/000/000
R900702060 VT-MSPA1-1-1X/V0/0
R901142355 VT-MSPA1-10-1X/V0
R901142360 VT-MSPA1-11-1X/V0/0
R901288145 VT-MSPA1-30-1X/V0/0
R901288142 VT-MSPA1-150-1X/V0/0
R901142366 VT-MSPA1-200-1X/V0/0
R900249810 VT-MSPA1-50-1X/V0
R901439034 VT-MSPA1-2X/A5/000/000
R901054016 VT-MSPA1-50-1X/V001
R901010980 VT-MSPA2-1-1X/V0/0
R901226865 VT-MSPA2-1-1X/V002/0 プリフスタンド EIV11
R901348140 VT-MSPA2-1-1X=V0/0
R901061664 VT-MSPA2-200-1X/V0/0
R900537344 VT11131-1X/
R900030647 VT11132-1X/
R900010960 VT11013-10
R900211788 VT11118-1X/
R900211788 VT11118-10
R900211788 VT11118-11
R901280829 VT11118-1X=
R900010938 VT11015-1X/
R900010938 VT11015-11
R900019681 VT11017-1X/
R900019681 VT11017-11
R901463732 サーボ放大器 AN422V05-08-0-1
R901197784 VT-MSRA1-1-1X/V0/0
R901386328 VT-MSRA1-1-1X/V001
力士楽REXROTHデジタル増幅版、ヨーロッパ版制式
R901077297 VT-VSPD-1-2X/V0/0-0-1
R901161533 VT-VSPD-1-2X/V0/1-0-1
力士楽REXROTH電気位置フィードバックの比例弁を有する弁増幅器
力士楽REXROTHアナログ増幅版モジュール
R900752430 VT-MRMA1-1-1X/V0/0
R900779644 VT-MRPA1-100-1X/V0/0
R901080965 VT-MRPA1-150-1X/V0/0
プラスチック機械は、プラスチック加工産業で使用される各種機械及び装置の総称である。一部の流体と固体輸送、分離、破砕、粉砕及び乾燥などの汎用性のある機械と設備は、プラスチック加工工業の中でも重要な地位を占めているため、プラスチック機械としてよく挙げられる。
プラスチック製品の生産過程によって、プラスチック機械はプラスチック配合機械、プラスチック成形機械、プラスチック二次加工機械とプラスチック加工補助機械または装置などの四つの種類に分けることができる。プラスチック配合機械は各種形式のプラスチック配合物の製造に用いられ、混練機、錬塑機(開錬機と密錬機)、造粒機、選別機、破砕機と研磨機などを含む。プラスチック成形機械はプラスチック一次加工機械とも呼ばれ、プラスチック半製品または製品の成形に用いられ、プレス成形機、射出成形機、押出成形機、ブロー成形機、圧延機、ロール成形機、発泡機などを含む。プラスチック二次加工機械はプラスチック半製品または製品の再加工と後処理に用いられ、熱成形機、溶接機、熱合成機、焼成機、真空蒸着機、植毛機、印刷機などを含む。金属加工機はプラスチック二次加工にもよく用いられる。プラスチック加工補助機械または装置はプラスチック加工過程の合理化を実現するために用いられ、自動計量供給装置、端材自動回収装置、射出製品自動取出装置、射出金型快速交換装置、射出金型冷却機、自動肉厚測定装置及び原材料輸送と貯蔵装置などを含む。このような補助機械や装置は、近代的なプラスチック加工プロセスの自動化の一環となっている。
射出成形機は溶融プラスチックを金型に射出し、冷却すると製品となる。用途は非常に広く、プラスチックによって使用場所は異なる。射出成形機はプラスチック加工業で使用量が多い加工機械であり、射出成形機で直接生産できる製品が多いだけでなく、射出ブロープロセスを構成する重要な設備でもある。
ブロー成形は中空熱可塑性製品を製造するための一般的な方法であり、主な製品は筒膜と中空容器である。ブロー成形機は加温によりプリフォーム製品を可塑化し、その後金型ブロー成形に入ることができ、この方法は主に高速高生産量のPETボトルとBOPPボトルの生産、すなわち二段階法技術に用いられる、ブロー成形は射出成形技術と結合して射出ブロー一体機とすることもでき、これもPET中の容器を生産するための一般的な方法である、ブロー成形プロセスは押出プロセスと結合することもでき、押出ブロー成形設備の適応範囲はより広く、生産できる製品もより豊富で、製品は多層複合フィルムと各種ポリオレフィン中空容器を含み、食品と化粧品業界に広く用いられている
インフレータは、プラスチック粒子を加熱溶融してフィルムに吹き付ける。フィルムブロー機にはPE、POFなどさまざまな種類があります。インフレータは、各種の高級フィルム包装に適したフィルムを製造している。このフィルムはバリア性が良いため、鮮度保持、防湿、霜凍結防止、酸素遮断、耐油性があり、軽量包装に広く使用できる。例えば、各種の果物、肉食品、漬物、新鮮な牛乳、液体飲料用品など。
プラスチック機械における圧延機は通常、材料輸送、篩析、計量、混練、塑錬などの先導装置、引離、牽引、エンボス、冷却、厚さ測定、巻き取り、切断などの後続装置、および伝動、監視、加熱装置などの構成が完全な圧延生産ラインを構成し、硬質フィルム、シート、人工皮革、壁紙、敷地巻材などの製品を生産する。

ひれいせいぎょべん
比例電磁石(またはトルクモータ)を用いて入力信号を力または弁の機械的変位に変換し、弁の出力(圧力、流量)もその入力量に応じて連続的、比例的に制御する弁。
大型製鉄所の現場で使用されている比例弁には、主に次の表のいくつかの種類がある:サーボ比例制御弁、比例制御弁、電気液比例制御弁、比例弁、サーボ弁。
1、4 WRD E..型比例サーボ制御弁(高周波響弁)
構造と機能
4 WRDE型バルブは3段高周波音方向バルブである。このバルブは、開ループ制御または閉ループ制御のために使用できますが、主に閉ループ調整ループで使用されます。
バルブは主に次の部分から構成されています。
1.2段パイロット制御弁は、トルクモータ(1)とノズルフラップ弁からなる油圧増幅器(5)と、流量増幅段として使用される弁体ブッシュアセンブリ(6)(3段目(7)を制御するために使用)とから構成される。
2.流量制御のための第3レベル(7)。
3.誘導式変位センサ(8)、第3段主弁体(10)の磁気コア(9)を接続する
内蔵電子増幅器を通じてバルブ閉ループ制御信号の論理接続、位置検出システムのフィードバック、パイロットバルブの制御を実現する。
所与の値/実績値を比較した差動電圧は、電子制御装置を介して増幅され、制御偏差量として弁の1段に伝達される。この信号は、2つの制御ノズル(3.1、3.2)間のバッフル(2)を押して、2つの制御チャンバ(11.1.11.2)に差圧を生じさせる。したがって、制御弁体(4)は押され、対応する液体流を介してばねチャンバ(12.1 or 12.2)弁体(10)と磁気コア(9)を有する変位センサ(8)に流れる−実際の値と所与の値信号が再び等しくなるまで直進する。制御条件下で、主弁体(10)は、所定の値に対応する位置に維持されている。
弁体のストロークは所定の値に比例する。制御辺(13)に対する弁体(10)の位置により、流量に比例する弁口開度が形成される。【選択図】図1。
バルブの動的特性は電子増幅器によって最適化される。電子増幅器はバルブに内蔵されている(発振器、復調器)
ゼロ点調整はメーカーがあらかじめ設定し、閉ループによって電子増幅器内のポテンショメータを制御することで、ゼロ点は名目行程士の10%の範囲内で調整することができる。バルブカバーの尾部のプラグを取り外すと、内蔵閉ループ電子増幅器を操作することができます。
2、4 WREE..型比例制御弁
1.構造と機能原理
この2位四方弁と3位四方比例方向弁は直制御であり、プレート構造である、比例電磁により操作する、比例電磁.中心ねじ付きで、リングは単独で取り外すことができ、電磁の制御は外部アンプ(WRA型)または内蔵アンプ(WRAE型)で実現することができる。
構造:
バルブは次の部分から構成されています。
取付底面付き弁体(1)
スプリング(3と4)付き制御弁体(2)
中心ねじ付き電磁石(5と6)
変位センサ(7)
オプションの内蔵アンプ付き(8)
機械ゼロビット調整(9)、
動作原理:
電磁石(5及び6)が帯電していない場合、中間ばね(3及び4)は制御弁体(2)を中間位置に保持する
比例電磁石の充電が励起されると、制御弁体(2)が直接押され、例えば、制御電磁'b'(6)が励起され、制御弁体(2)が左側に押され、変位は入力電気信号に比例し、この時、P口からA口及びB口からT口は弁体との絞りを通じて疎通し、漸進的な流量特性を有する。電磁石(6)は電気を失う制御される.弁体(2)は、中間ばね(3)によって中間位置に戻される。
電磁石が電気を失った場合、弁体(2)の電磁落下復帰ばねに対する作用は機械中に保持される。これは機能記号「V」の弁体にとって、油圧中位とは関係ありません!バルブが閉ループ制御に使用されて閉鎖されると、バルブコアは油圧中位に配置される。
油戻し管路の油がすべて空になるのを避け、必要に応じて回路に背圧弁(背圧約2 bar)を取り付ける必要がある。
3、4 WR…型比例制御弁
3.構造と機能原理
パイロット制御弁型式3 DREP 6…このパイロット弁は比例電磁石によって制御される三方減圧弁であり、入力された電気信号をそれに比例する圧力出力信号に変換する役割を果たし、すべての4 WRZ..、5 WR…型比例弁の制御に使用できる。
比例電磁石は可変式、湿式直流電磁構造、中心ねじ付き、コイルは単独で取り外すことができる、電磁石制御は、外部アンプ(WRZ型)や内蔵アンプ(WRZE型)で実現できる。
構造:
バルブは主に次の部分から構成されています。
(1)取付底面付き筐体(1)、
(2)圧力測定ピストン(3と4)を取り付けた制御弁体(2)、
(3)中心ねじ付き電磁石(5と6)、
(4)オプションの内蔵アンプ付き(7)
動作原理:
(1)電磁石(5及び6)が帯電していない場合、中間ばねは制御弁体(2)を中間位置に保持する、
(2)比例電磁石の帯電が励起されると、制御弁体(2)を直接押し、例えば:電磁”a”(5)が励起される、
(3)制御弁体(2)と圧力測定ピストン(3)が左側に押される、
(4)変位は入力された電気信号に比例する。
このとき、PポートとBポート及びAポートとTポートは、弁体と弁体とによって形成されたオリフィス1によってオンされ、オリフィス特性は漸進式である。電磁石(5)が電気を失った場合、制御弁体(2)はばねによって再び中央位置に押し戻される。パイロット弁の中位では、Aポート、BポートとTポートが連通しており、これは油液がここから直接タンクに戻れることを意味している。
パイロット式比例方向弁、型番4 WRZ..と5 WRZ..、4 WRZ..型弁はパイロット式、比例電磁石
制御された四方弁は、液流の方向と大きさを制御することができる。
構造:
バルブは主に次の部分から構成されています。
(1)比例電磁を装着.(5及び6)のパイロット制御弁(9)
(2)主弁体(11)と対中ばね(12)を備えた主弁(10)
動作原理:
(1)電磁石(5及び6)が帯電していない場合、中間ばね(12)は主弁体(11)を中間位置に保持する。
(2)主弁体(11)の動作はパイロット弁(9)によって制御される−電磁石”b′(6)によって間接的に比例して推進される。まず制御弁体(2)が右側に押し出され、制御油がパイロット弁(9)を経て制御室(13)に入り、入力信号に比例して主弁体(11)を押し出す。この時、P口とA口及びB口とT口は弁体と弁体に形成された絞り口を通じてオンし、絞り特性は漸進式である。
(3)パイロットバルブに必要な制御油液は、Pポート内またはXポート外に供給することができる。
(4)電磁石(6)が電気を失った場合、制御弁体(2)と主弁体(11)は再び中央位置に戻る。
(5)主弁体の位置によって、PポートとAポート、BポートとTポート(R)がオンまたはPポートとBポート、AポートとTポート(R)がオンになる。オプションの保護カバーは手動緊急操作(14と15)を行い、パイロット弁体(2)を電磁非通電で移動させることができる。