-
メール
980227448@qq.com
-
電話
15307180902
-
住所
武漢市洪山区ローガ山路附7号ローガ山大厦本館A棟20階2003室
製品分類
Wuhan Baishi Automation Equipment Co., Ltd
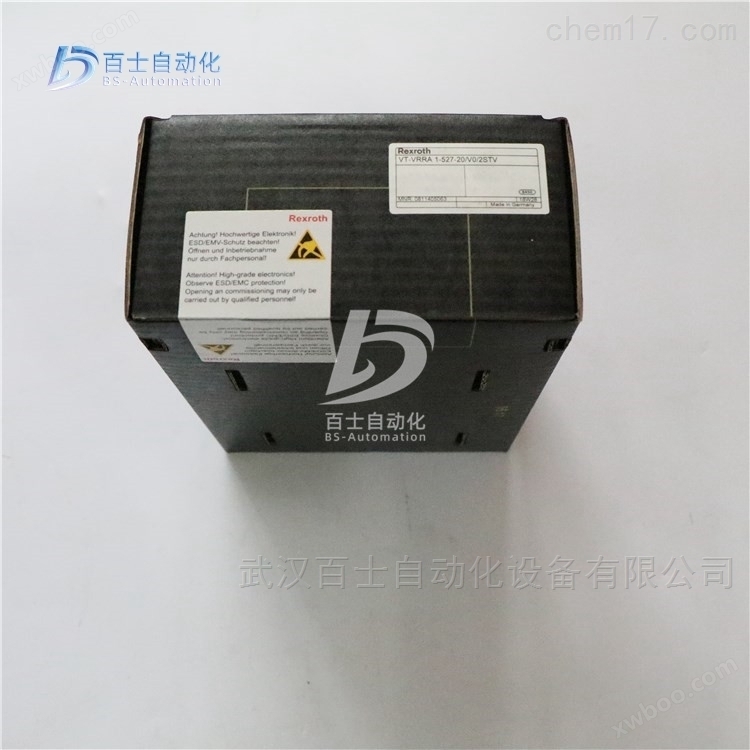

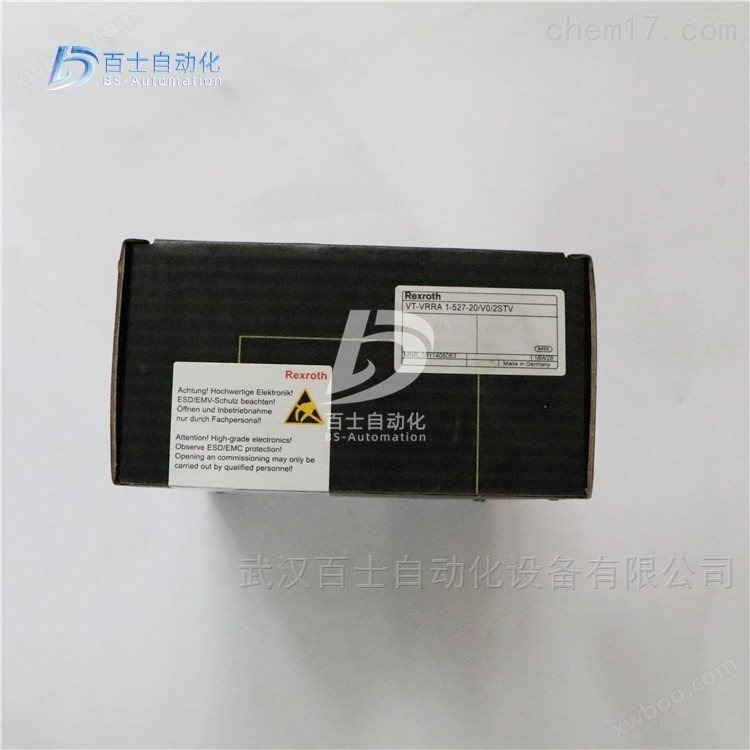
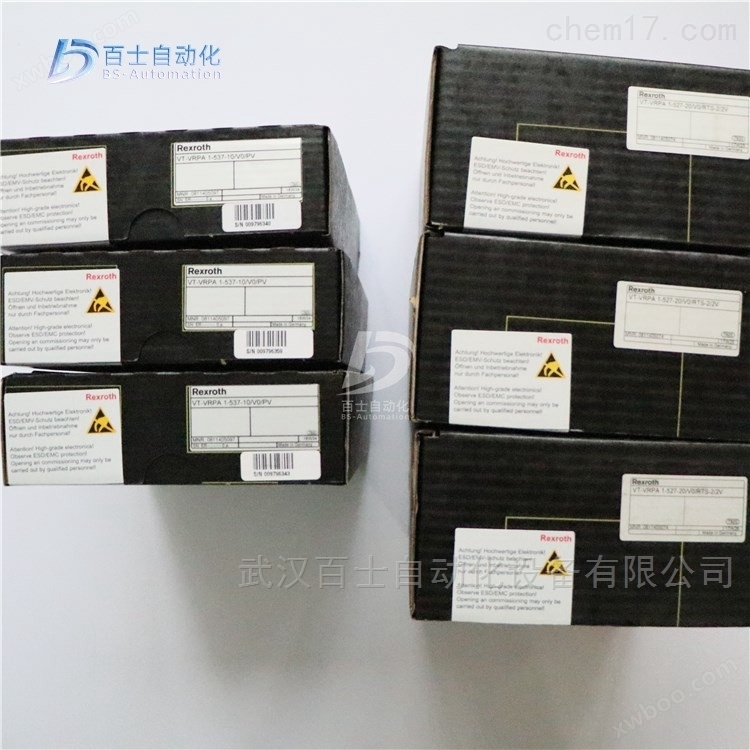
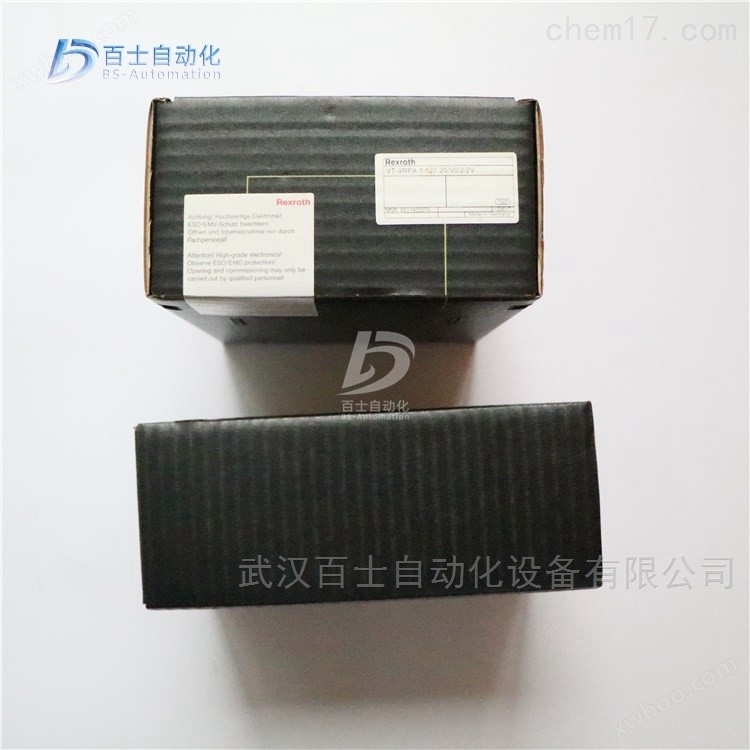
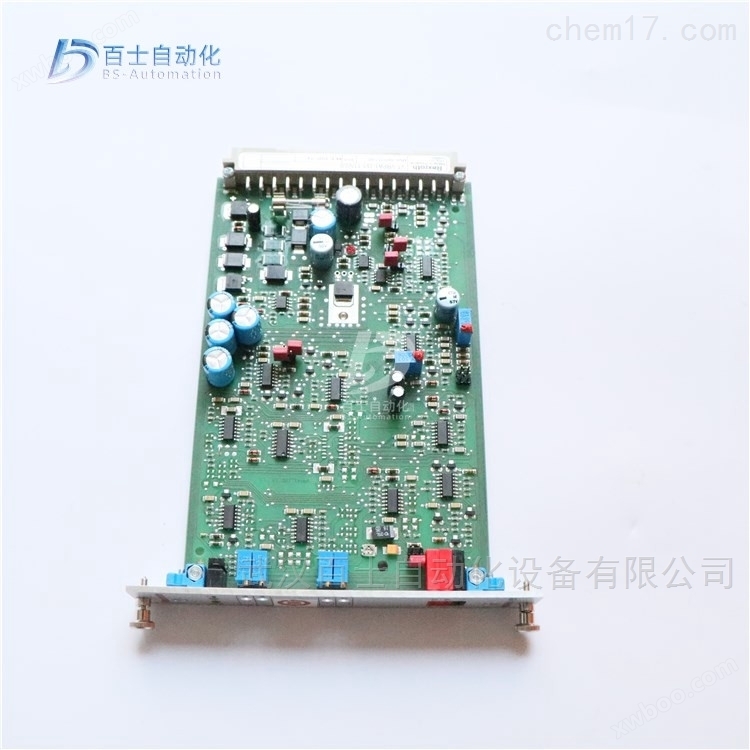
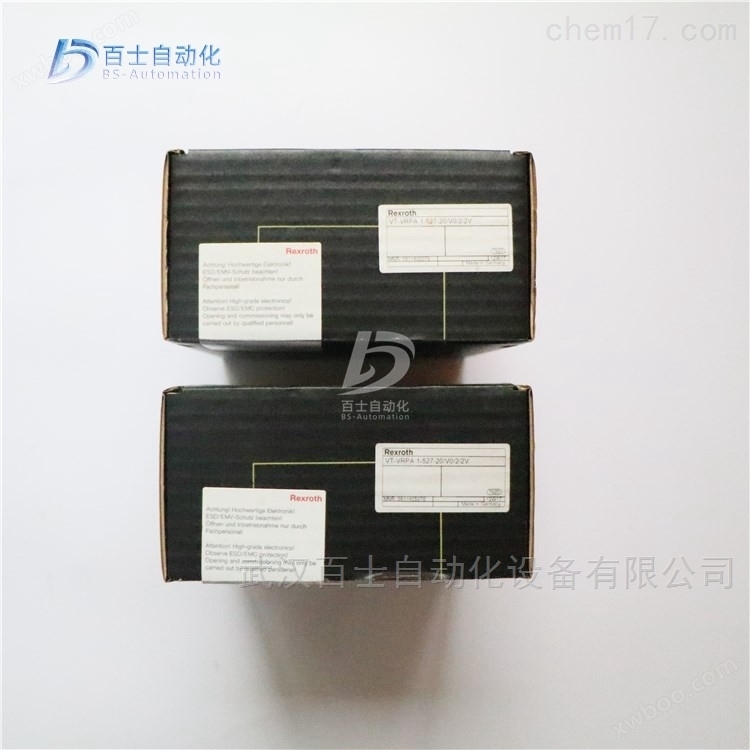
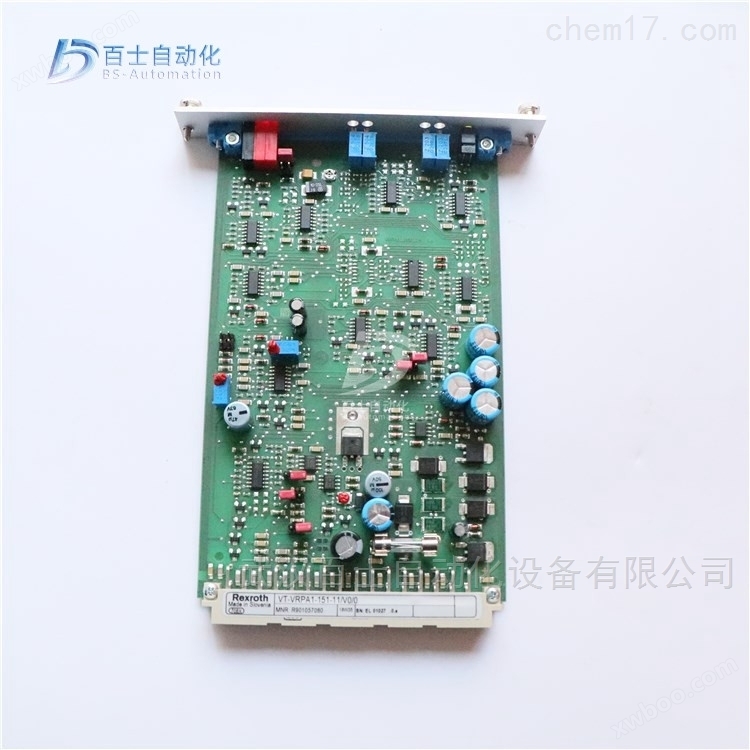
REXROTH増幅VT-VRRA 1-527-20/V 0/2 STV
ネゴシエーション可能更新01/22
- モデル
- メーカーの性質
- 生産者
- 製品カテゴリ#セイヒンカテゴリ#(product category)#(product)#(product)#(product)(product)(product)(prod
- 原産地
概要
REXROTH増幅版VT-VRRA 1-527-20/V 0/2 STV 0814105063、ドイツ力士楽増幅版、REXROTH増幅器、力士楽増幅器、力士楽比例弁増幅版、REXROTH高応答弁増幅版
製品詳細
REXROTH増幅VT-VRRA 1-527-20/V 0/2 STV0811405063、ドイツの力士楽増幅版、REXROTH増幅器、力士楽増幅器、力士楽比例弁増幅版、REXROTH高応答弁増幅版、武漢百士自動化設備有限公司は主に製品を販売し、元工場の原装、高模倣品を拒否し、顧客が買った安心、用の安心。*、常用製品の現物供給、新旧顧客の引き合い購入を歓迎します!


油圧増幅器は、スロットル原理を利用して、入力変位(回転角)信号を用いて実行素子への液体流量または圧力を制御する機械−油圧変換装置である。制御弁の入力電力が小さく、出力電力が大きいため、電力増幅素子でもある。それはコンバータとフィードバック機構を加えて同服弁を構成し、サーボシステムのコア要素である。
油圧サーボシステムでは、通常、油圧増幅器はその出力の大きな電力の液流でアクチュエータを駆動し、アクチュエータは油圧エネルギーを機械エネルギーに変換して負荷を駆動する。
油圧増幅器は、単一または複数(通常は2つ)の油圧増幅器から構成することができ、それぞれ単一または多段油圧増幅器と呼ばれる。
基本的な油圧増幅素子は主にスライドバルブ、ノズルバッフルバルブ、噴流管バルブの3種類があり、その中でスライドバルブと噴流管バルブは単段油圧増幅器として使用でき、特に前者が多い、ノズルフラップバルブは、一般に多段増幅器の前段として機能する。
スプールバルブとノズルフラップバルブはいずれもスロットル増幅器であり、すなわち、流体力学的制御を行うために、流体流の戻り路におけるスロットル穴のインピーダンスを変更するが、両者には異なる形式のスロットル穴がある。噴流管弁は分流式要素である。
油圧増幅器は油圧サーボ弁であってもよく、サーボ変数ポンプ(入力は角変位、出力は流量)であってもよく、本章では主に油圧サーボ弁を紹介する。
電気液比例弁の種類と形式
電気液体比例弁は比例流量弁、比例圧力弁、比例転向弁を含む。工学機械油圧操作の特徴、構造形式で電気液比例弁を区分するには主に2種類がある:1種類は螺旋挿着式比例弁、もう1種類はスライド弁式比例弁である。
スプール弁式比例弁は分配弁とも呼ばれ、移動式機械油圧システムの基本要素の一つであり、方向と流量調節を実現できる複合弁である。電気液スライド弁式比例多重弁は比較的に理想的な電気液変換制御素子であり、それは手動多重弁の基本機能を保留し、また位置電気フィードバック比例サーボ操作と負荷センシングなどの*制御手段を増加した。これは建設機械分配弁の更新交換品です。
製造コストの考慮と建設機械の制御精度の要求が高くないという特徴から、--一般的な比例多重弁内に変位誘導センサを配置せず、電子検出と誤り訂正機能を有する。弁体変位量は負荷変化による圧力変動の影響を受けやすく、操作中は視覚観察によって作業の完了を保証しなければならない。電気制御、遠隔操作の際には、外部からの影響に注意しなければならない。最近、電子技術が発展し、内装差動変圧器(LDVT)などの変位センサを用いて弁体位置移動検出を構成し、弁体変位閉ループ制御を実現することが増えている。このような電磁比例弁、位置フィードバックセンサ、駆動増幅器及び他の電子回路からなる高集積比例弁は、一定の補正機能を有する、有効に1つを克服することができる.一般的な比例弁の欠点は、制御精度を大きく向上させる。
電気液体比例多重弁負荷センシングと圧力補償技術
エネルギーを節約し、油温を低下させ、制御精度を高めるとともに、同期動作のいくつかの実行部品の運動時に互いに干渉しないようにし、現在、*建設機械より負荷センシングと圧力補償技術を採用している。負荷センシングと圧力補償はよく似た概念であり、いずれも負荷変化による圧力変化を利用してポンプやバルブの圧力と流量を調整してシステムの動作需要に適応する。負荷センシングは定量ポンプシステムにとって負荷圧力負荷誘導油路を遠隔調圧リリーフ弁に導き、負荷が小さい場合、リリーフ弁の調定圧力も小さい、負荷が大きく、調整圧力も大きいが、一定のオーバーフロー損失も常に残っている。変数ポンプシステムは負荷感知油路をポンプ変数機構に導入し、ポンプ出力圧力を負荷圧力の上昇に伴って上昇させ(常に小さな固定差)、ポンプ出力流量をシステムの実際の必要流量と等しくし、オーバーフロー損失がなく、省エネを実現した。圧力補償はバルブ制御性能を向上させるための保証措置である。バルブポート後の負荷圧力を圧力補償弁に導入し、圧力補償弁はバルブポート前圧力を調整してバルブポート前後の差圧を通常値にすることで、スロットルポート流量調整特性がバルブポートを流れる流量の大きさはこのバルブポート開度に関係し、負荷圧力の影響を受けない。
REXROTH増幅VT-VRRA 1-527-20/V 0/2 STV0811405063、ドイツの力士楽増幅版、REXROTH増幅器、力士楽増幅器、力士楽比例弁増幅版、REXROTH高応答弁増幅版
力士楽REXROTH高応答弁の弁用増幅版
力士楽REXROTHアナログ回路増幅版、ヨーロッパ版制式
0811405137 VT-VRPA2-527-10/V0/RTS
0811405138 VT-VRPA2-537-10/V0/RTS
0811405119 VT-VRPA2-527-10/V0/RTP
0811405120 VT-VRPA2-537-10/V0/RTP
0811405123 VT-VRRA 1-527-10/V0
0811405148 VT-VRRA 1-527-10/V0/RV
0811405032 VT-VRRA1-527-20/V0
0811405060 VT-VRRA1-527-20/V0
R901205756 VT-VRRA1-527-2X/V001
R901430294 VT-VRRA1-527-2X/V002
0811405061 VT-VRRA1-537-20/V0
0811405065 VT-VRRA1-527-20/V0/K40-AGC
0811405066 VT-VRRA1-527-20/V0/K60-AGC
0811405067 VT-VRRA1-537-20/V0/K40-AGC
0811405069 VT-VRRA1-527-20/V0/KV-AGC
0811405070 VT-VRRA1-537-20/V0/KV-AGC
0811405069 VT-VRRA1-527-20/V0/KV-AGC
0811405070 VT-VRRA1-537-20/V0/KV-AGC
0811405063 VT-VRRA1-527-20/V0/2STV
0811405064 VT-VRRA1-527-20/V0/PO-IS
0811405068 VT-VRRA1-527-20/V0/K40-AGC-2STV
0811405083 VT-KRRA2-527-20/V0/2CH
0811405082 VT-KRRA2-537-20/V0/
0811405073 VT-VRPA1-527-20/V0/RTS-2STV
08145076ボルト電圧計1-527-20/V 0/2/2 V
0811405062 VT-VRPA1-537-20/V0
プラスチック機械は、プラスチック加工産業で使用される各種機械及び装置の総称である。一部の流体と固体輸送、分離、破砕、粉砕及び乾燥などの汎用性のある機械と設備は、プラスチック加工工業の中でも重要な地位を占めているため、プラスチック機械としてよく挙げられる。
プラスチック製品の生産過程によって、プラスチック機械はプラスチック配合機械、プラスチック成形機械、プラスチック二次加工機械とプラスチック加工補助機械または装置などの四つの種類に分けることができる。プラスチック配合機械は各種形式のプラスチック配合物の製造に用いられ、混練機、錬塑機(開錬機と密錬機)、造粒機、選別機、破砕機と研磨機などを含む。プラスチック成形機械はプラスチック一次加工機械とも呼ばれ、プラスチック半製品または製品の成形に用いられ、プレス成形機、射出成形機、押出成形機、ブロー成形機、圧延機、ロール成形機、発泡機などを含む。プラスチック二次加工機械はプラスチック半製品または製品の再加工と後処理に用いられ、熱成形機、溶接機、熱合成機、焼成機、真空蒸着機、植毛機、印刷機などを含む。金属加工機はプラスチック二次加工にもよく用いられる。プラスチック加工補助機械または装置はプラスチック加工過程の合理化を実現するために用いられ、自動計量供給装置、端材自動回収装置、射出製品自動取出装置、射出金型快速交換装置、射出金型冷却機、自動肉厚測定装置及び原材料輸送と貯蔵装置などを含む。このような補助機械や装置は、近代的なプラスチック加工プロセスの自動化の一環となっている。
射出成形機は溶融プラスチックを金型に射出し、冷却すると製品となる。用途は非常に広く、プラスチックによって使用場所は異なる。射出成形機はプラスチック加工業で使用量が多い加工機械であり、射出成形機で直接生産できる製品が多いだけでなく、射出ブロープロセスを構成する重要な設備でもある。
ブロー成形は中空熱可塑性製品を製造するための一般的な方法であり、主な製品は筒膜と中空容器である。ブロー成形機は加温によりプリフォーム製品を可塑化し、その後金型ブロー成形に入ることができ、この方法は主に高速高生産量のPETボトルとBOPPボトルの生産、すなわち二段階法技術に用いられる、ブロー成形は射出成形技術と結合して射出ブロー一体機とすることもでき、これもPET中の容器を生産するための一般的な方法である、ブロー成形プロセスは押出プロセスと結合することもでき、押出ブロー成形設備の適応範囲はより広く、生産できる製品もより豊富で、製品は多層複合フィルムと各種ポリオレフィン中空容器を含み、食品と化粧品業界に広く用いられている
インフレータは、プラスチック粒子を加熱溶融してフィルムに吹き付ける。フィルムブロー機にはPE、POFなどさまざまな種類があります。インフレータは、各種の高級フィルム包装に適したフィルムを製造している。このフィルムはバリア性が良いため、鮮度保持、防湿、霜凍結防止、酸素遮断、耐油性があり、軽量包装に広く使用できる。例えば、各種の果物、肉食品、漬物、新鮮な牛乳、液体飲料用品など。
プラスチック機械における圧延機は通常、材料輸送、篩析、計量、混練、塑錬などの先導装置、引離、牽引、エンボス、冷却、厚さ測定、巻き取り、切断などの後続装置、および伝動、監視、加熱装置などの構成が完全な圧延生産ラインを構成し、硬質フィルム、シート、人工皮革、壁紙、敷地巻材などの製品を生産する。

油圧伝動技術の原理と特徴
1、油圧伝動の紹介
油圧伝動は、液体を作動媒体としてエネルギーを伝達し、制御する伝動方式である。油圧伝動と気圧伝動は流体伝動と呼ばれ、17世紀にパスカルが提案した液体静圧伝動の原理に基づいて発展した新興技術であり、工業農業生産に広く応用されている技術である。
2、油圧伝動の利点
(1)体積が小さく、重量が軽いため、慣性力が小さく、突然過負荷や駐車時に大きな衝撃が発生しない、
(2)与えられた範囲内で安定した自動調整牽引速度、そして無極調整速度を実現することができる、
(3)方向転換が容易であり、モータの回転方向を変えることなく、作動機構の回転と直線往復運動の転換を容易に実現することができる、
(4)油圧ポンプと油圧モータの間はオイルパイプで接続され、空間配置において互いに厳格な制限を受けない、
(5)油液を作動媒体とするため、部品の相対運動表面間は自ら潤滑でき、摩耗が小さく、使用寿命が長い、
(6)操縦制御が簡便で、自動化の程度が高い、
(7)過負荷保護を容易に実現する。
油圧伝動には多くの突出した利点があるため、その応用は非常に広く、例えば一般的な工業用のプラスチック加工機械、圧力機械、工作機械など、走行機械の中の工事機械、建設機械、農業機械、自動車など、鉄鋼工業用の冶金機械、リフト装置、ロール調整装置など、土木水利工事用の洪水防止ゲート及び堤防装置、河床昇降装置、橋梁操縦機構など、発電所のタービン調速装置など、船舶用の甲板クレーン、船首ドア、ハッチバルブ、船尾推進器など、特殊技術用の制御装置、測量ブイ、昇降回転ステージなど。
3、油圧伝動の基本原理
油圧伝動の基本原理は密閉された容器内で、圧力のある油液を作動媒体として利用してエネルギー変換と動力伝達を実現することである。その中の液体は作動媒体と呼ばれ、一般に鉱物油であり、その作用は機械伝動中のベルト、チェーン、歯車などの伝動要素と類似している。油圧伝動はパスカルの原理を利用する!パスカルの原理は大体:密閉環境の中で、液体に1つの力を加えて、この液体は各方向にこの力を伝えることができます!力の大きさは変わらない!油圧伝動とは、この物理的性質を利用して、1つの物体に力を加え、パスカルの原理を利用してこの力を大きくすることです!重い荷物を持ち上げる効果があります!
油圧伝動はバルブ業界でも大きな応用を得ており、例えばバルブの工作機械製造加工設備、バルブ]油圧試験設備、バルブの油圧伝動装置などがある。